铝镁锰金属屋面系统的施工方案之屋面板系统的加工制作
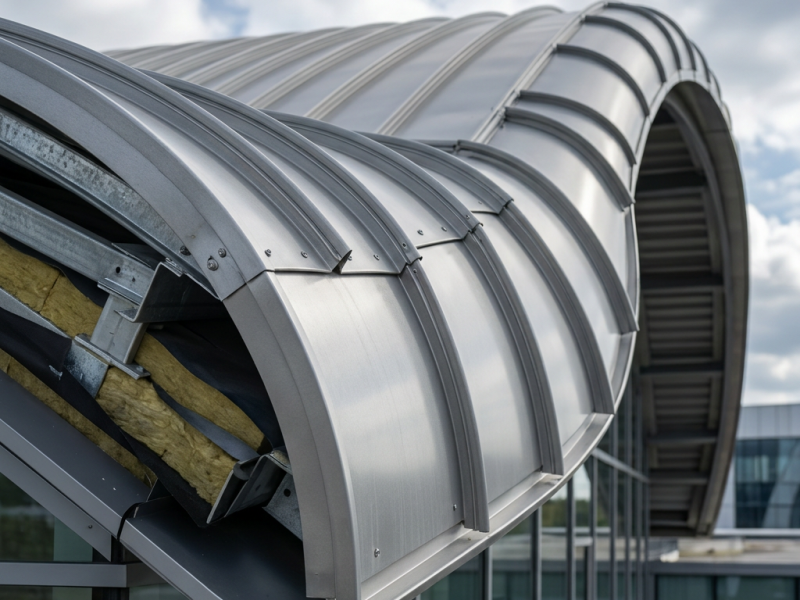
本工程选用铝镁镒直立锁边屋面板系统,屋面板材厚度为0.9mm,430/65铝合金氟碳喷涂直板,釆用150厚玻璃纤维保温棉。为了更好地完成本工程维护系统的加工制作任务,确保每一步都做到万无一失,我司拟定
本工程选用铝镁镒直立锁边屋面板系统,屋面板材厚度为 0.9mm, 430/65铝合金氟碳喷涂直板,釆用150厚玻璃纤维保温 棉。为了更好地完成本工程维护系统的加工制作任务,确保每一步都 做到万无一失,我司拟定由本公司设计部资深设计人员完成本次施工 图的深化设计、节点构造、下料单及加工图等的设计。我公司将根据 施工方案中制定的工艺顺序同时结合现场实际情况分别对標条、金属 屋面板、檐口收边铝单板、铝合金泛水板等从材料釆购-加工制作- 安装施工全过程进行严格监督,真正作到过程控制,强调精品意识。
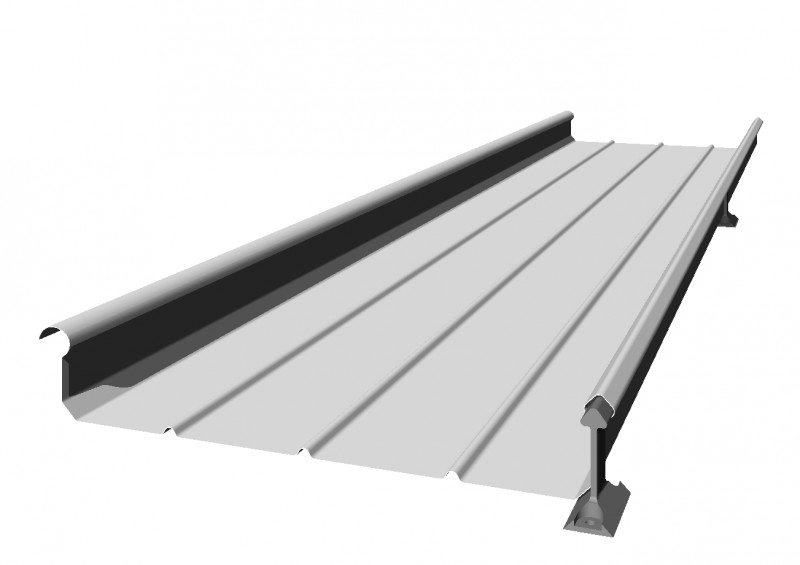
2.1压型板的生产加工
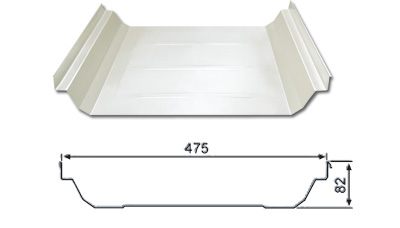
为保证本工程屋面系统的防水性能,我公司计划将屋面板生产设 备运至施工现场进行现场加工,以保证屋面板在顺坡方向通长无搭 接。屋面压型屋面板固定螺钉釆用自攻钢螺钉,防止铝镁铤构件及螺 钉之间产生电化学反应。压型板由板材压型机一次投料加工完成,设 备就位后需做现场调试,生产前应做试生产,样品合格后方可进行生 产。首件加工后必须作全面检查,检查的主要内容有:
⑴表面是否有污垢:损伤、变形、翘角、破损等缺陷。
⑵检查所需板材的标签及要求是否相符
⑶符合要求的板材,用叉车或其他方式装到开卷机上,并开卷加
工成型,铝镁铤卷的开卷宽度误差不大于3mmo
⑷将开卷开始部分不符标准的板材手工去除。
⑸将符合标准的板材拖入成型机,并缓慢开动机器,成型。使板
材在成型轨道内缓慢成型。
⑹切除“头子板”,输入所需板的长度及数量。
⑺检查生产的第一块板的成型质量及长度尺寸。
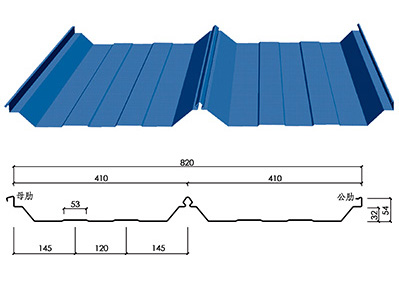
⑻成型后的压型板必须符合《建筑用压型钢板》
(GB/T12755-91)标准,允许偏差见下表:
项目 |
允许偏差 |
检验方法 |
板长 |
0-10mm |
钢卷尺 |
板宽 |
±8mm |
钢尺 |
波高 |
± 1mm |
样板 |
镰刀弯 |
不大于10mm |
钢尺、建筑用线 |
⑼将符合要求的板材产品,6。张以下板长不大于60m为一个包 装件包装好,每个包装件,并需用吊装带打包。
Q0)堆放:堆放场地应平整,应用垫木使板离地20cm左右,垫木 应平整且间距不得大于2mc现场加工的场地根据现场实际状况合理 的布置,设备的纵轴方向应及屋面板的板长方向一致,板材加工后的 放置位置应靠近起吊点位置。
下一步建议阅读
沿着当前问题,继续了解相关的工程知识与实践。